▉▎項目概況與行業痛點
陜西煤化工產業規模化集聚,煤氣化工藝常態化產出大宗氣化細渣,西北地區氣候干燥、固廢管控嚴苛,高黏性、高氨味氣化渣處置難、減量難、資源化門檻高,成為本地煤化工企業常態化環保管控難題。
西北某大型煤化工企業(以下簡稱“項目方”)作為區域頭部煤化工生產企業,廠區煤氣化工段穩定產出工業氣化渣,渣料物性貼合西北煤化工原生渣特質:物料為黑色膏狀細顆粒、黏性大、自帶刺激性氨氣味,含水率高達60.92%,物料pH=8.0,呈弱堿性,細顆粒占比高、孔隙結合水含量高,脫水難度遠超常規工業污泥。
廠區原有常規脫水工藝長期面臨四大生產痛點,制約廠區固廢合規閉環管控:
1. 原生渣含水率極高,含水率60.92%,物料呈膏狀半流體,堆存極易產生滲濾液下滲,廠區防滲堆場占用面積大,日常環保異味管控壓力大;
2. 常規壓濾設備承壓有限,常規板框設備最高壓榨壓力僅2.5MPa,僅能剝離表層游離水,無法破開細顆粒毛細結合水,脫水上限高、干化效果差,處置后渣料含水率居高不下;
3. 渣料黏性大、細顆粒多,常規壓濾設備濾布極易糊孔堵塞,濾布損耗量大、人工洗布頻次高,廠區人工運維、耗材維保成本居高不下;
4. 資源化利用門檻高,高含水膏狀氣化渣無法直接外運處置、無法對接建材、路基資源化渠道,需外加藥劑調質、烘干提質,整體處置成本高、經濟效益差。
▉▎項目落地工藝與設備配置
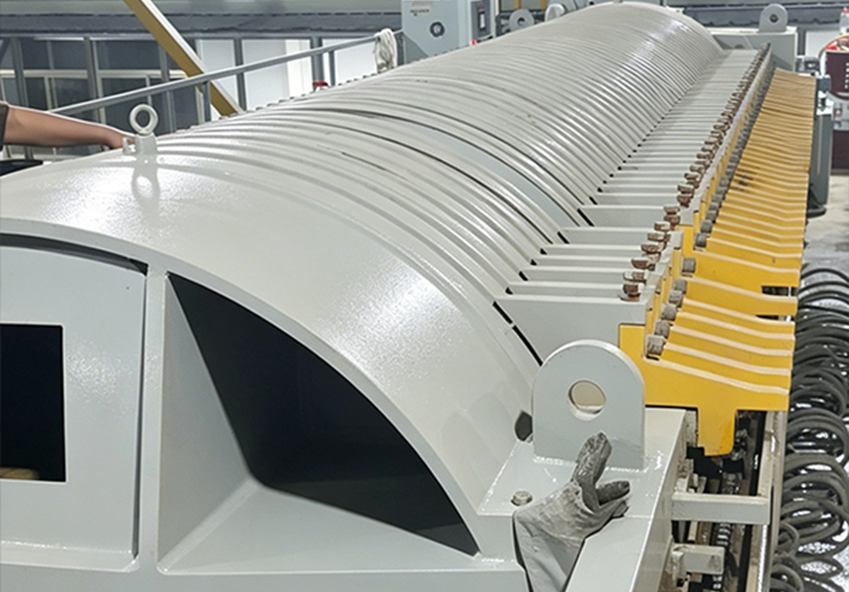
結合廠區氣化渣細顆粒、高黏性、弱堿性、帶氨味專屬物性,項目選用金凱地智能變腔壓榨機(超高壓壓濾機),適配廠區就地處置、規模化量產脫水需求,依托20余年固液分離研發制造實力,量身定制西北煤化工氣化渣專屬脫水工藝。
項目核心工藝特點:超高壓壓榨、零藥劑調質
項目采用物理勻質進料工藝,全程零絮凝劑、零酸堿調質藥劑。僅通過緩存攪拌裝置對原生膏狀氣化渣進行物理勻質調配含水率,保障進料均勻性與穩定性。全程無化學改性,簡化預處理工段,省去藥劑倉儲、加藥設備、藥劑運維全套配套設施,從源頭杜絕藥劑次生污染與藥劑采購成本。勻質后物料通過高濃度渣漿專用入料泵密閉輸送至智能變腔壓榨機(超高壓壓濾機)。
落地設備核心技術優勢:
●超高壓破壁脫水:設備壓榨壓力可達40MPa(約400kg/cm²),遠超廠區原有常規壓濾機組承壓上限。高壓外力直接打散細顆粒絮體結構,剝離游離水、間隙水、毛細結合水,針對性破解高黏氣化渣脫水難題;
●智能變腔技術:設備配備智能感應與自適應調節系統,可根據進料量、泥餅阻力實時調整壓榨腔室容積與壓力曲線,確保高黏物料厚層濾餅均勻壓榨、成型致密;
●氣動無水洗布系統:采用高壓氣體脈沖清洗技術,大幅減少清水消耗即可完成濾布日常再生,顯著降低傳統水洗濾布方式帶來的廢水處理負擔;日常氣洗為主,長期運行可輔以少量水洗,保障濾布透水通量穩定;
●長效耐腐濾布配套:定制適配pH=8.0弱堿性工況專用濾布,抗細顆粒磨損、耐弱堿腐蝕,適配廠區長期連續處置,濾布堵塞頻次大幅降低,延長耗材使用壽命。
項目量產工藝流程:
廠區氣化渣收集歸集→緩存攪拌物理勻質→高濃度渣漿專用入料泵密閉輸送至智能變腔壓榨機(超高壓壓濾機)組→設備密閉進料壓實→40MPa超高壓穩壓保壓脫水→自動泄壓成型卸料→干化濾餅歸集轉運;壓榨分離濾液清澈透明,統一歸集回流至廠區生產水循環系統,實現生產用水閉環回用,全程密閉作業,有效抑制堆場氨味外溢。
▉▎項目量產處置運行數據
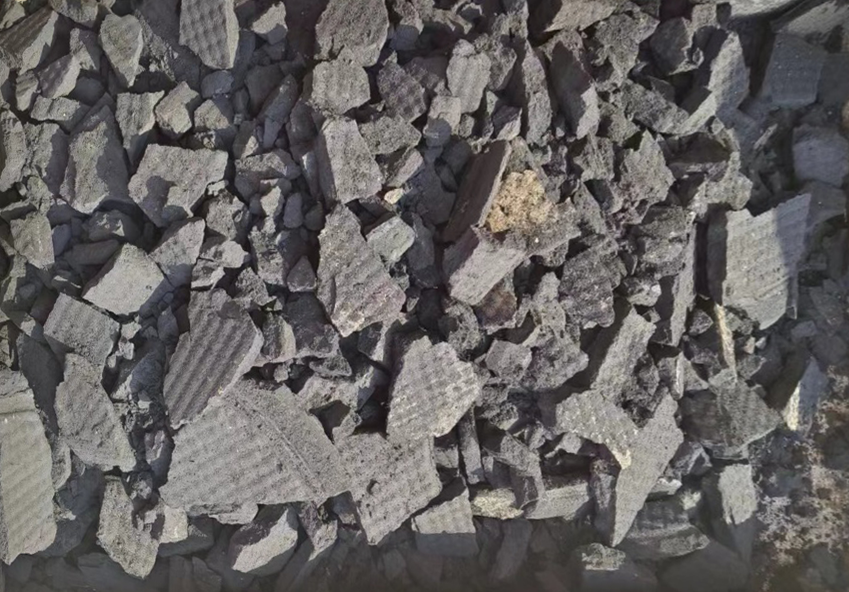
項目采用40MPa超高壓壓榨穩定量產運行,原生含水率60.92%經緩存攪拌勻質后含水率,穩定處置后濾餅含水率低至20.70%。
現場量產工況表現
1. 脫水出水效率高,壓榨濾液清澈透明,無細小渣料懸浮物,可直接回用生產工段;
2. 出料成型效果優異,濾餅厚度穩定約35mm,質地干爽、成型完整、脆性易破碎,便于皮帶轉運、裝車外運;
3. 全流程無需藥劑調質,渣料無化學改性,保留原生渣料理化組分,不影響后端資源化利用;
4. 深度脫水后濾餅無游離滲水,有效降低裝車、轉運、堆存滴漏滲水問題,廠區地面整潔、環保管控難度顯著降低。
▉▎資源化落地路徑
項目超高壓脫水后,含水率低至20.70%,遠低于西北煤化工氣化渣資源化準入含水率標準,結合本地固廢消納政策,打通三大就地資源化閉環路徑,實現固廢變副產品:
●窯爐協同摻燒利用:20.70%含水率熱值達2400卡,滿足本地煤化工窯爐、供熱鍋爐直接摻燒要求,無需熱風烘干提質,依托氣化渣殘余熱值替代原煤,降低廠區供熱燃煤采購成本。具體摻燒比例需結合窯爐類型及工況確定。
●綠色建材拌合原料:弱堿性原生渣無藥劑摻雜,組分純凈穩定,脫水干化后經浸出毒性合規檢測達標,可直接拌合生產免燒磚、戈壁道路水穩骨料,適配新疆園區建材廠用料標準,就地大批量消納固廢。
●園區戈壁路基回填:濾餅密實度高、抗壓性能達標,經第三方浸出毒性合規檢測達標后,可用于廠區園區道路、戈壁輔路路基填筑,省去高額外運填埋費用,實現大宗固廢就地消納。
浸出毒性合規檢測是上述資源化路徑的法定前置條件,經檢測達標后方可進入相應資源化渠道。
▉▎項目降本及合規效益分析
1. 藥劑成本全面歸零
項目采用物理勻質進料工藝,全程零絮凝劑、零酸堿調質藥劑,對比廠區傳統調質脫水工藝,全年省去化工藥劑采購、儲運、人工加藥成本,同時規避藥劑帶來的水體鹽分富集、二次固廢風險。
2. 固廢減量效益突出
以廠區常態化進料含水率53.22%核算,40MPa工況下含水率降至20.70%,固廢減量幅度大幅提升。以100噸原生渣(含水率60.92%)計,最終脫水至20.70%后成品濕渣重量約49.28噸,減少外運重量約50.72噸,整體減量比超50%。同等干渣存量下,濕渣外運重量大幅減少,直接降低戈壁長途運輸、填埋庫容、渣土處置規費。
3. 運維人工耗材減負
設備自動化穩壓運行,減少現場值守人工;配套專屬耐堿耐磨濾布,不易糊孔、不易腐蝕破損,洗布頻次、濾布更換頻次大幅降低,年度維保耗材費用顯著下降,平均每噸運行成本不超3元/噸。
4. 廠區環保合規提質
設備密閉壓榨作業,有效抑制氨味擴散;深度脫水后無游離滲濾液,大幅降低堆場地下水、土壤滲漏污染風險,適配新疆煤化工異味管控、固廢貯存、防滲場地環保核查要求,長效保障廠區合規生產。固廢最終屬性以浸出毒性檢測結果為準。
▉▎項目總結
本次西北某大型煤化工企業氣化渣脫水項目,依托金凱地智能變腔壓榨專屬工藝,精準適配高黏、帶氨味、弱堿性氣化渣專屬物性,40MPa超高壓壓榨將含水率從53.22%穩定脫水至20.70%,含水率降幅達32.52個百分點,整體減量比超50%。
項目核心優勢:超高壓壓榨、物理勻質調質、零藥劑改性、濾液閉環回用、自動化運維、濾餅資源化通用性強,有效解決廠區原有設備脫水上限低、運維成本高、環保管控難、資源化受阻四大痛點,實現氣化渣從付費填埋處置向就地資源化利用的轉變,助力西本煤化工企業達成固廢減量化、無害化、資源化管控目標。
金凱地——國家高新技術企業,深耕固液分離20余年,服務西北煤化工全域固廢提質增效,以創新過濾技術,賦能工業綠色低碳發展。